
-
注塑机温度 200 度和 300 度,如何采集如何分析【珠海精模真实案例】
SECTION 01
现场现状
珠海市精模有限公司1992年在珠海成立,做精密注塑模具和塑胶件加工,产品覆盖汽车、电器、双色和微型精密件。注塑机从25吨到650吨,质量管理体系包括 IATF 16949 和 ISO 9001。
公司的注塑机,一段到六段温度都从同一个地方读出来。一台注塑机一般有几个温度区域分别控制,比如一段温度、二段温度等。SCADA 数据采集的结果一般是这样的:
时间 一段温度 二段温度 2026/10/28 23:51 201 303 2026/10/28 23:52 201 311 2026/10/28 23:54 199 298 2026/10/29 08:51 101 403 2026/10/29 08:51 98 401 大家看出来了吗?
就看一列「一段温度」,有一些是 200 左右,有一些是 100 左右。它是从一个感应器出来的数据。
200左右 或者 100左右的温度数据,是因为用户生产不同的东西,调整了设备温度设定值。
如果把「一段温度」全部采集成一个检测项目,很明显不行,因为都不是一样的数据来源,应该按温度配置分开处理。
不同配置温度不在同一范围。200 度和 100 度是两套过程,波动范围不一样。混进一张控制图,过程就叠在一起。
采集按当前生效的配置温度分开建检测项目。运行温度作为检测值画控制图,配置温度留在同一条记录上。设定一变,后续实测进入另一个项目。
使用的是斌果 SPC,以及现场数据同步程序。
SECTION 02
读取实时温度
实时温度已经按设备、感应器可以直接从数据库中获取,是如下的格式:
设备 ID 一段温度 二段温度 a 201 303 a 201 311 a 199 298 b 101 403 b 98 401 当我们读取到温度后,接下来就要确认每个温度(设备感应器)的设定值。
SECTION 03
获取设备温度设定值
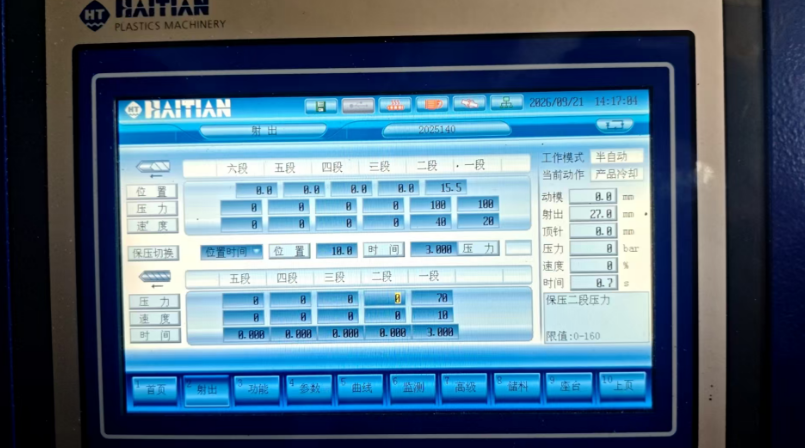
数据库有一个表会如此记录温度设定值:【设定操作记录表】
设备 ID 感应器 时间 旧值 新值 a 一段温度 2026/08/08 12:00 200 100 a 一段温度 2026/08/09 12:00 100 300 现在实时采集的温度,通过和【设定操作记录表】对照,就知道这个实时温度对应的配置温度。
SECTION 04
区分数据管理
不同设备、不同配置温度,都分别创建一个检测项目,比如:
- a 设备的一段温度 200 度
- b 设备的二段温度 300 度
不同设备、不同感应器、不同的配置温度,分别记录实际温度。这样才能进行数据分析。
SECTION 05
区分设备状态
温度感应器不管设备是否关机、待机、生产中,都能读取到温度,所以还要获取设备的状态。
有一个设备状态表,会按设备 ID 显示设备的当前状态。我们读取到数据的时候,需要同时获取该设备的状态,来决定数据是否采集。
SECTION 06
写入 SPC
一段温度在一种配置温度下对应一个检测项目。项目按机台、温度段、配置温度识别。
查不到这个项目时先创建。名称带机台、温度段和设定值,类型是单值 I-MR,打开监控,规格限空着。配置温度用来分项。
配置从 200 改到 240 之后的实测,进入 240 对应的项目,200 的项目不再加点。过后再改回 200,继续写原来那个项目,不新建。
SECTION 07
整体采集流程
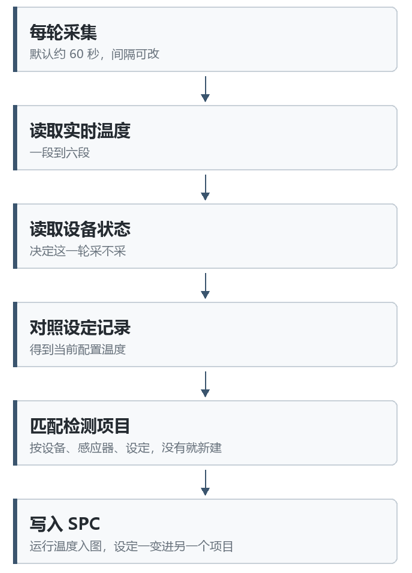
默认大约 60 秒读一轮,间隔可以改。每一轮看各段当前实时温度。获取的温度,和设备、设备状态、设定操作记录表对比,来确定这个温度如何存放。
SECTION 08
解决的问题
同一段温度里,200 度左右和 100 度左右来自不同设定。混在一个检测项目里,控制图叠了两套过程,看不出当前这一档稳不稳。
按机台、温度段、当前设定分开之后,一张图只留一种设定下的运行温度。设定值记在规格中心,图上能看出运行温度离这个设定有多远。上限和下限先空着。
Ca 和 Ppk 都要有公差。给这个项目补上允许的上限和下限之后,Ca 看平均温度偏离开设定值多少,Ppk 看运行温度落在这组公差里的能力。
SECTION 09
对于珠海精模的意义
珠海精模交给客户的零件,背后有一份按产品分开的料筒温度记录。换去做别的产品,不会改写这一份。同一产品再次生产,新的数据回到同一份记录里,前后订单可以对照。
客户能确认两件事:这批零件用的是约定温度,生产时这档温度守得住。允许范围补上之后,同一份记录还可以说明温度有没有离开约定、有没有守在允许范围内。质量评审和重复下单,都对着这个产品自己的工艺记录。
本页面文章与公众号同步。
微信扫码关注