
-
不做实验,也能做DOE?
一、DOE是什么
1. 设计实验
假如我们想知道一些变量(因标量)的变化对目标变量的影响,而我们又可能调整这个变量来观测对目标变量的影响,那么我们就会设计一个实验:
- 确定我们要研究的目标变量
- 确定哪些变量的变化可能会影响目标标量
- 确定这些变量都可以对齐的
- 确定这些变量的类型,计数型还是计量型,计量型是否需要转换为计数型
2. 分析
当我们收集到大量的数据后,如果我们研究的对象是计量型的,我们就可以用下面的回归方法来研究变量之间的影响。
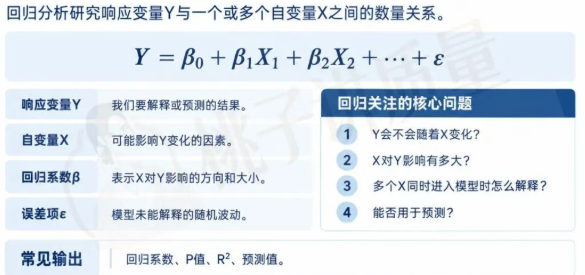
如果我们研究的对象是计数型的(或者计量型转换为计数型的),就可以用下面的方法来研究变量之间的关系。
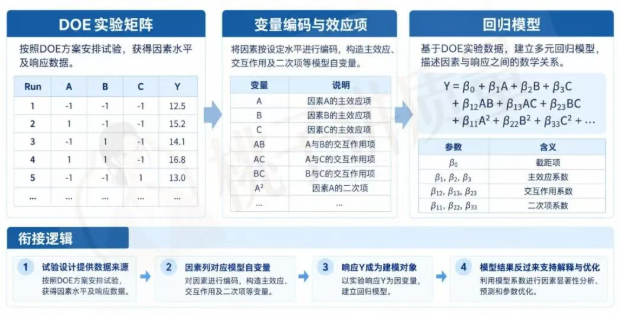
二、SPC是什么
统计过程控制,简单来说就两个方面,控制图和过程能力
1. 控制图
控制图就是根据不同数据类型用不同的折线图表示,通过八大判异规则来描红异常点:
单值类:
I控制图:数据值直接用折线图描点,用判异规则判断异常点
MR控制图:绝对值(后一个值减去前一个值),得到N-1个值,用折线图描点,用判异规则判断描红异常点
子组类:
Xbar控制图:用每一个组的均值用折线图描点,用判异规则判断异常点
R控制图:用每一个组的极差用折线图描点,用判异规则判断异常点
S控制图:用每一个组的标准差用折线图描点,用判异规则判断异常点
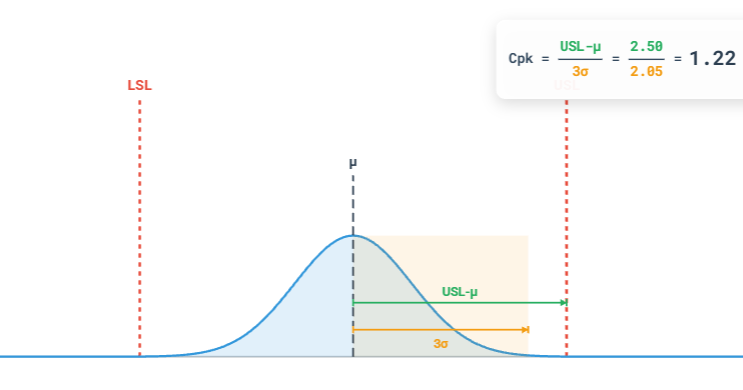
2. 过程能力
当我们的检测数据源源不断的收集,我们要求我们的数据是100±2, 我们想衡量我们的实际数据有多集中在100, 偏离98 偏离102有多少,这样来衡量我们生产的几种程度以及和规格的匹配程度。
三、SPC结合DOE
1. 数据
如果我们已经实施了SPC,已经做了数据采集了,那么我们能不能利用SPC的数据来做DOE呢?
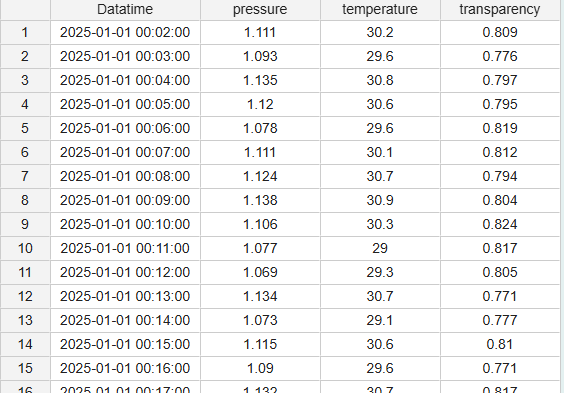
假设我们有一个搅拌罐,安装了一个数据采集器,实时采集罐内的温度和压力,并将数据传输到SPC系统中,用于控制图、过程能力分析、看板展示和异常告警。
搅拌罐后端还有一个数据采集器,实时采集产出品的透明度,同样传输到SPC系统进行分析和监控。
这样,我们就有了三个检测项目:
- 温度
- 压力
- 透明度
三个检测项目均每分钟采集一次数据。
假设透明度越大越好,我们希望通过调整工艺参数,提高最终产品的透明度。
将三个检测项目的数据按照时间对齐后,就可以得到类似下图的数据表格。
2. 我们想
现在,我们希望了解温度和压力是否会影响透明度,以及这种影响是否存在时间上的滞后。
例如:
- 温度是否影响透明度?
- 压力是否影响透明度?
- 这种影响是即时发生的,还是存在滞后?
- 如果存在滞后,究竟是前1分钟、前2分钟,还是更长时间的温度和压力影响了当前的透明度?
3. 可以这样做
1)自动获取数据,自动进行时间对齐
直接从SPC系统中获取检测项目的数据,系统自动进行时间对齐,不需要再手工从Excel导出数据、错行和整理。
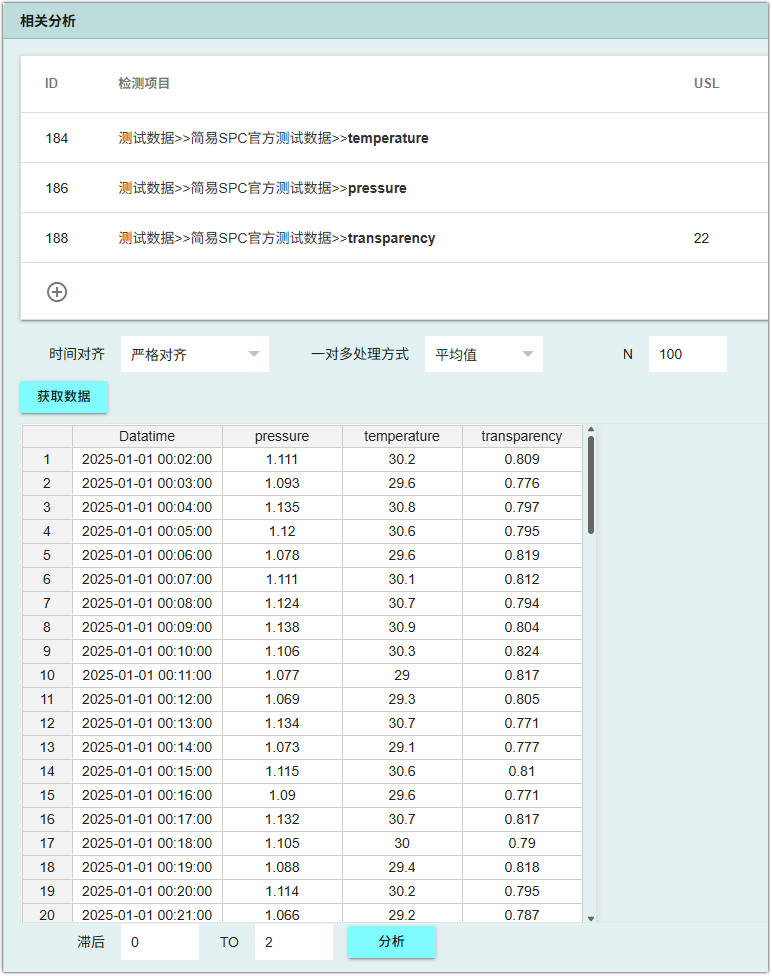
用户只需要设置需要分析的滞后范围。
例如,设置滞后范围为0~2,就会分析以下几种情况:
- 无滞后:温度T与透明度T
- 滞后1个时间单位:温度T-1与透明度T
- 滞后2个时间单位:温度T-2与透明度T
本例中,每个时间单位为1分钟。
2)通过相关系数热力图,快速发现关联
完成计算后,系统生成相关系数热力图。
热力图中的相关系数可以帮助我们快速识别不同检测项目之间的关联。由于相关系数矩阵具有对称性,因此通常只需要查看其中一半即可。
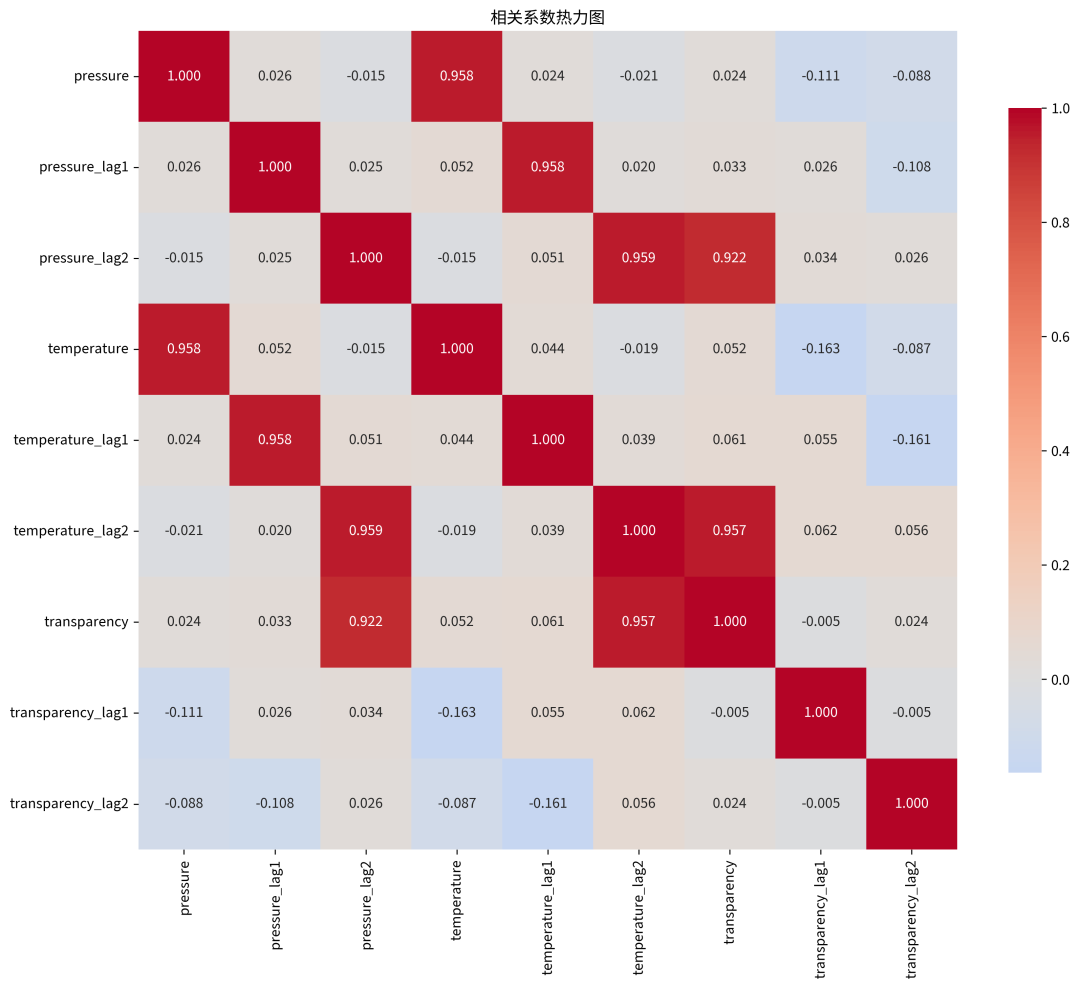
在本例中,我们发现了3组相关系数大于0.95的关系:
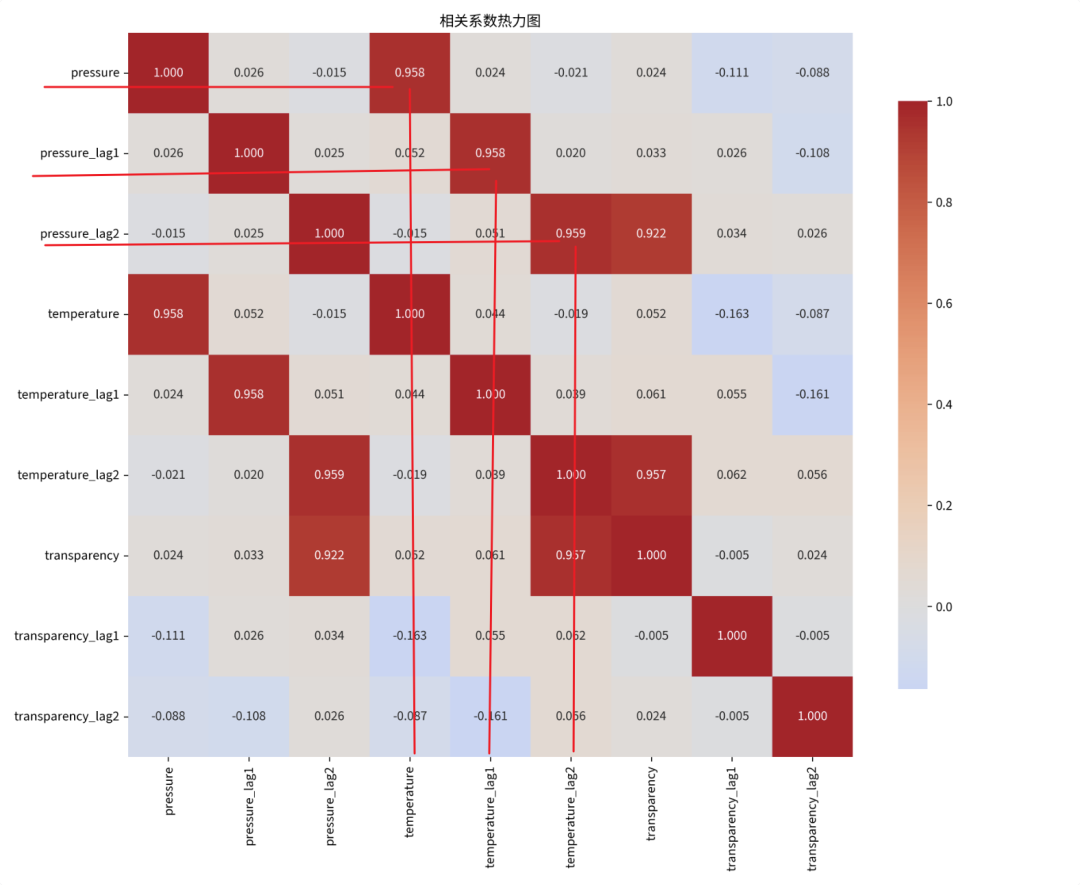
- 温度与压力:相关系数大于0.95
- 温度T-1与压力T-1:相关系数大于0.95
- 温度T-2与压力T-2:相关系数大于0.95
这说明,在当前数据中,温度与压力之间存在很强的同步线性相关关系。
与此同时,我们还发现了另外两组相关系数大于0.95的关系:
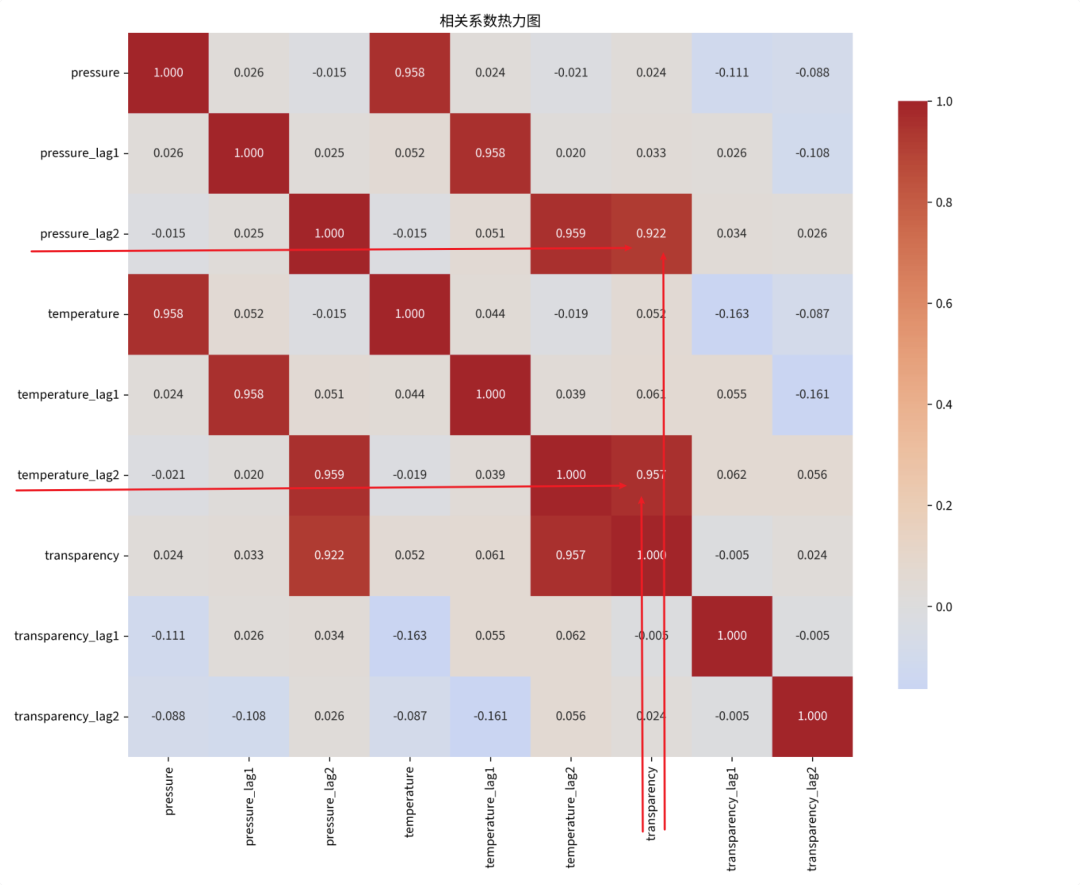
- 温度T-2与透明度T:相关系数大于0.95
- 压力T-2与透明度T:相关系数大于0.95
很明显:
温度和压力与透明度之间可能存在很强的关联,而且这种关联可能存在约2分钟的时间滞后。
也就是说,我们不仅能发现哪些检测项目之间存在关联,还能进一步识别这种关联可能出现在哪个时间位置。
3)找到关键关系,建立回归模型
既然温度和压力之间也存在很强的相关关系,那么在分析它们与透明度的关系时,就需要进一步判断是否有必要分别研究。
在本例中,我们的设备可以直接调节温度,因此选择重点分析:
温度T-2与透明度T。
系统已经计算了各组数据之间的相关系数,并将相关程度较高的关系优先展示。我们可以快速找到
temperature_lag2 ~ transparency这组关系。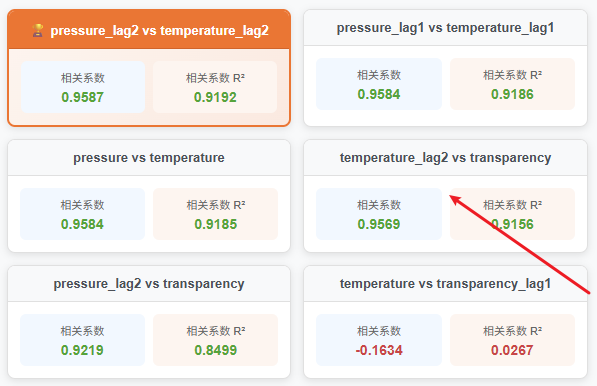
进入对应的分析结果,可以看到散点图及线性回归方程:
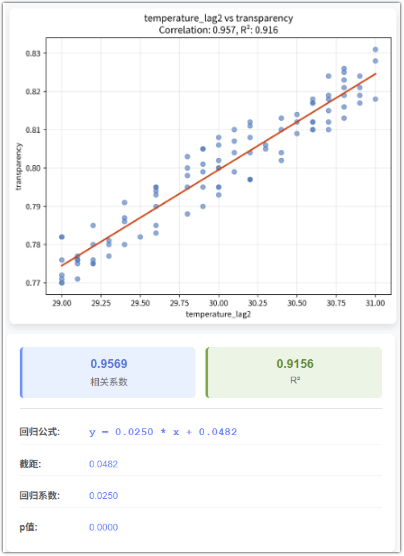
y=0.0250x+0.0482
其中:
- (x):前2分钟的温度
- (y):当前时刻的透明度
从这个回归模型可以看出,在当前数据范围内,温度每升高1℃,模型预测的透明度平均增加约0.025。
更重要的是,这种关联并不是简单的同期关系,而是表现为温度与约2分钟后的透明度之间存在较强的线性关联。
这为我们进一步研究工艺参数与产品质量之间的关系,提供了一个明确的分析方向。
如果希望提高透明度,就可以结合设备的工艺条件,进一步评估调整温度是否有助于改善产品质量,并通过后续生产数据验证调整效果。
四、这算DOE吗
严格来说,这还不算真正的DOE,但它可以成为DOE的重要前置分析工具。
1. 两者最大的区别,在于是否主动设计实验。
DOE通过主动调整温度、压力等因素,研究它们对产品质量的影响,验证因果关系,并寻找最佳工艺参数。
而我们的方法直接利用SPC系统已经采集的生产数据,通过相关分析、回归分析和时间滞后分析,发现潜在的影响因素,不需要专门安排实验,也不会干扰正常生产。
2. 与DOE相比,这种方法有优势,也有不足。
优势是可以利用大量真实生产数据,快速筛选可能影响质量的因素,发现时间滞后关系,大幅缩小后续DOE需要研究的范围。
不足是无法仅凭相关关系证明因果关系,也难以区分高度相关因素各自的影响,更不能直接确定最佳工艺参数。
3. 真正有价值的是将SPC与DOE衔接起来。
首先,利用SPC持续采集生产数据,通过关联分析和滞后分析,找出可能影响质量的关键因素。
然后,根据分析结果确定DOE的实验因素、水平范围及需要重点验证的关系。这样,DOE就不必完全依赖工程师的经验来选择因素,而是有了实际生产数据作为依据。
接下来,通过DOE主动调整因素,验证因果关系、交互作用,寻找更优的工艺参数。
最后,将优化后的工艺参数应用到生产中,再利用SPC控制图和过程能力分析,持续验证改善效果。
SPC数据分析发现线索 → DOE设计实验验证与优化 → SPC持续监控改善效果。
这样就形成了从数据发现、实验验证、工艺优化到持续监控的完整闭环。SPC不再只是监控生产过程,也成为DOE发现研究方向的重要数据基础。
本页面文章与公众号同步。
微信扫码关注