
-
已实施了QMS,还有必要单独实施SPC吗?
最近有客户问了一个很现实的问题:
“我们已经有QMS了,里面也有SPC功能,为什么还要单独买一套SPC软件?”
这个问题确实值得讨论。
现在不少QMS系统都集成了SPC功能,控制图、过程能力分析、检验数据管理,基本都有。有些产品做得还不错。
企业实施一套软件,要花钱,还要考虑部署、培训和维护。如果现有系统能解决问题,当然没必要再增加一套。
但问题是,QMS有SPC功能,和企业真正用好SPC,其实是两回事。
一、QMS有SPC,不代表已经做好过程控制
QMS主要解决质量管理流程的问题,比如检验管理、不合格品处理、供应商质量、质量问题整改等。
SPC关注的则是生产过程本身:过程是否稳定?波动有没有变化?过程能力能否满足要求?异常能不能及时发现?
两者当然有交集。
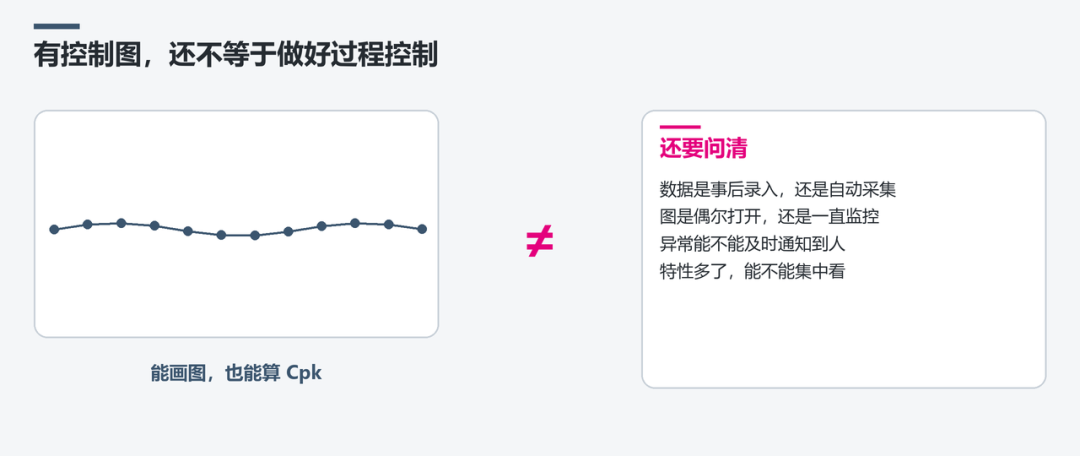
比如,QMS记录了产品尺寸数据,可以生成控制图、计算Cpk。从功能上讲,这就是SPC。
但我们不妨再问几个问题:
- 数据是检验人员事后录入的,还是从测量设备自动采集的?
- 控制图是工程师需要时打开看看,还是系统一直在监控?
- 过程出现异常,能否及时通知相关人员?
- 一个工厂有几百甚至上千个质量特性,能不能集中监控?
如果这些需求都能满足,QMS自带的SPC当然够用。
但如果只是记录数据、生成报表,那么它更多是在做质量统计,距离真正的过程控制还有一段距离。
有控制图,不等于有完整的SPC体系。
二、QMS和SPC,解决的问题不完全一样
举个例子。
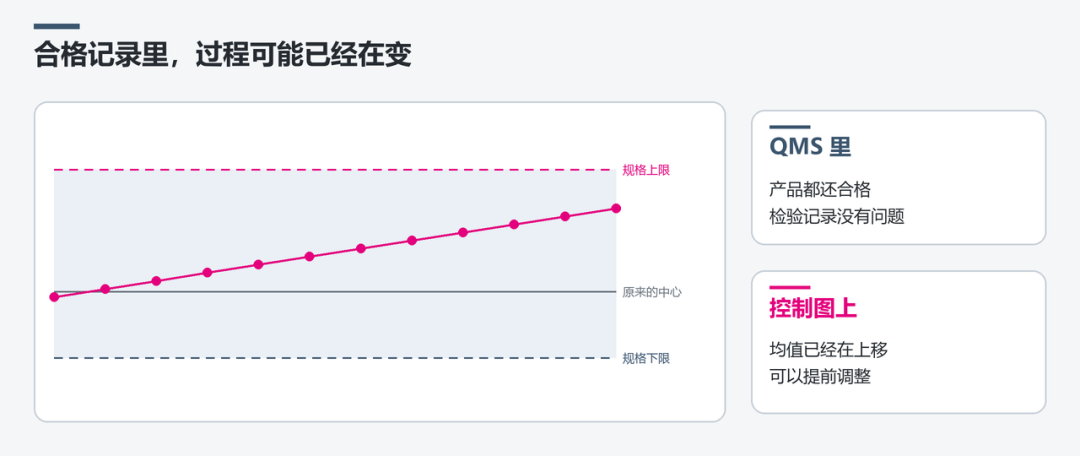
某企业加工精密零件,随着刀具磨损,产品尺寸逐渐向规格上限靠近。
目前所有产品都合格,QMS中的检验记录也没有任何问题。
但从SPC控制图上,可能已经能够看到过程均值正在持续偏移。
这时候,企业是等到产品不合格后再处理,还是提前识别这种变化,安排适当的调整?
显然,后者更有价值。
当然,并不是控制图出现异常就必须停机。像刀具磨损这种已知变化,只要风险可控,完全可以制定相应的控制策略。
这也说明两者的区别:
QMS更关注质量管理流程,SPC更关注过程状态和变化。
一个侧重管理,一个侧重分析和控制,并不存在谁替代谁的问题。
三、为什么有些企业还需要专业SPC?
企业刚开始使用SPC时,需求往往很简单:录入数据、画控制图、计算Cpk。
但随着应用深入,要求就不一样了。
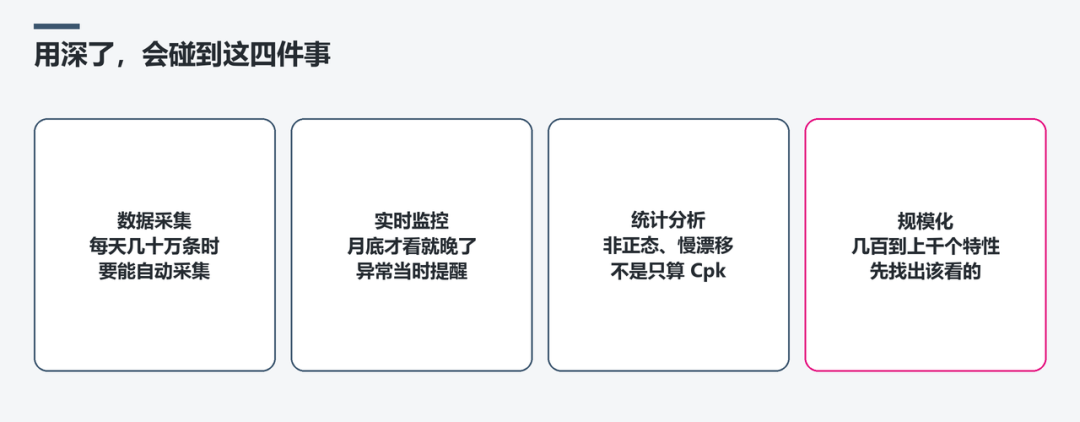
首先是数据采集。
每天几十条数据,人工录入没问题。但如果每天有几万甚至几十万条数据,涉及大量测量设备和生产线,就需要自动采集和数据处理能力。
其次是实时监控。
如果控制图只是月底拿来分析一下,很多过程异常早就过去了。真正用于生产现场的SPC,需要持续监控,在异常发生时及时提醒相关人员。
还有专业统计分析。
非正态数据怎么处理?过程存在时间相关性怎么办?过程能力为什么下降?如何发现缓慢偏移?
这些问题不是简单计算一个Cpk就能解决的。
最后是规模化应用。
当企业需要同时监控几百、上千个质量特性时,系统不仅要能画图,还要帮助工程师快速找到真正值得关注的问题。
这些需求,正是专业SPC软件长期投入的方向。
当然,并不是所有QMS都做不到,而是不同产品的设计重点不同,需要结合实际需求判断。
四、QMS加专业SPC,会不会重复建设?
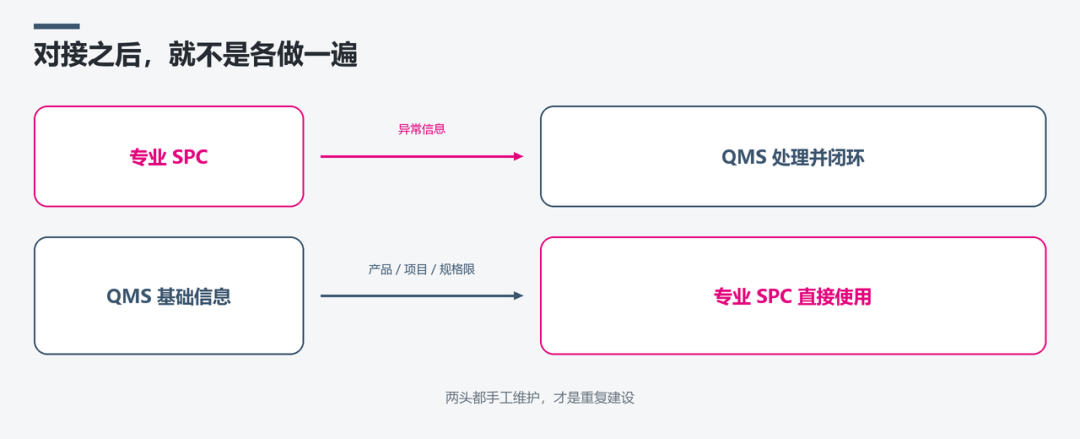
如果两套系统都要人工录入数据,产品资料、检验项目、规格限也要分别维护,那确实是重复建设。
但更合理的方式,是让两套系统分工合作。
QMS负责检验管理、不合格品处理、质量问题整改等业务流程。
专业SPC负责数据采集、过程监控、统计分析和异常识别。
当SPC发现需要处理的异常,可以将相关信息传递给QMS,由QMS负责后续处理和闭环。产品、检验项目、规格限等基础信息,也可以通过接口共享。
这样既保留了QMS的管理能力,又能发挥专业SPC的优势。
当然,前提是做好系统集成,而不是让现场人员在两套软件之间重复操作。
五、什么情况下,QMS自带的SPC就够了?
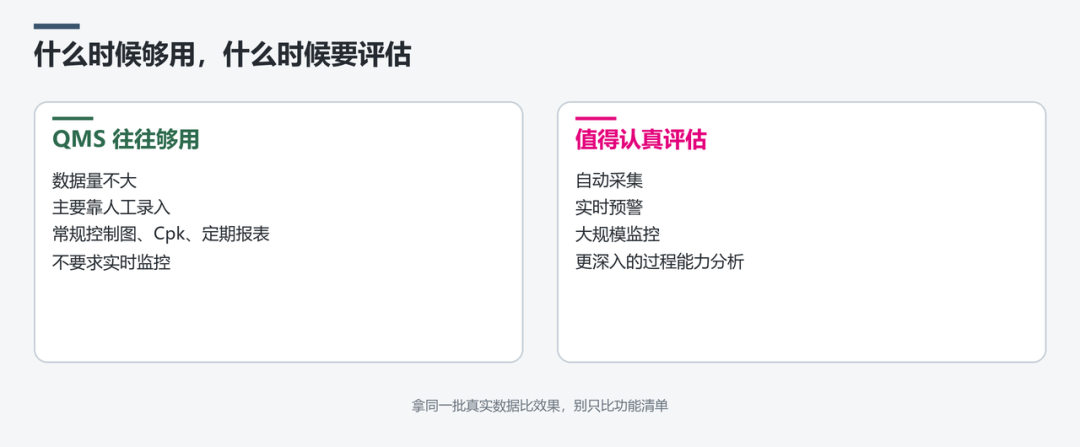
并不是每家企业都需要独立的SPC软件。
如果企业数据量不大,主要采用人工录入,只需要常规控制图、Cpk分析和定期报表,也没有实时监控的要求,那么QMS自带的SPC完全可能满足需求。
没必要为了专业而专业。
但如果企业希望把SPC真正用到生产现场,实现自动采集、实时预警、大规模监控,以及更深入的过程能力分析,就值得认真评估专业SPC系统。
选型时,最好不要只比较功能清单。
拿同一批真实生产数据,让两套系统分别完成数据采集、控制图分析、异常监控和过程能力评价,实际效果往往比产品介绍更有说服力。
六、QMS和专业SPC,并不是二选一
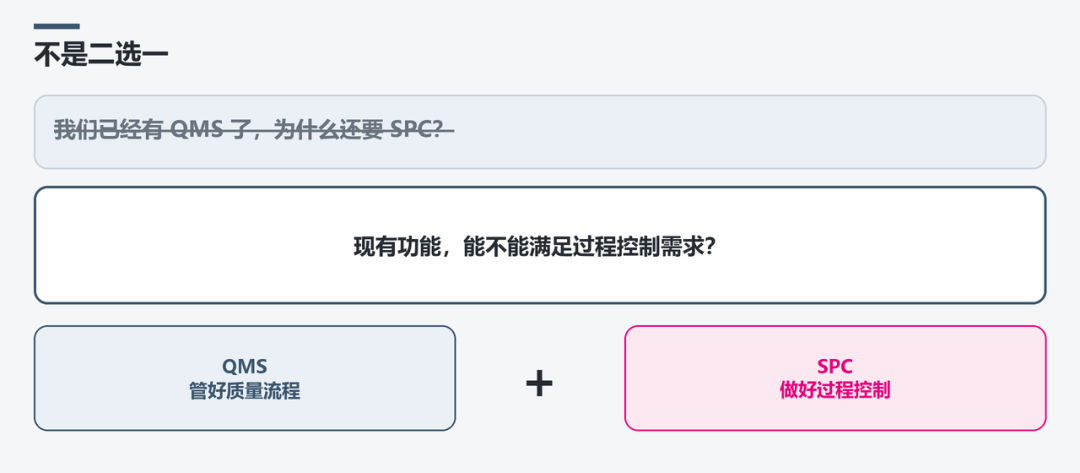
企业实施信息化系统,最终目的是解决问题,而不是追求系统数量越少越好。
有些QMS的SPC功能已经足够完善,没有必要再采购独立系统。有些企业虽然上了QMS,但SPC始终停留在数据记录和事后分析阶段,这时候引入专业SPC,可能更有价值。
所以,真正值得问的不是:
“我们已经有QMS了,为什么还要SPC?”
而是:
“现有QMS的SPC功能,能不能真正满足我们的过程控制需求?”
如果能,就继续用。
如果不能,也没必要勉强把所有事情都交给一套系统。
QMS管好质量管理流程,SPC做好生产过程控制。两者各有所长,配合起来,反而可能更有效。
说到底,企业需要的不是多一套软件,而是让过程异常更早被发现,让质量问题尽可能解决在不合格品产生之前。
本页面文章与公众号同步。
微信扫码关注