
-
半导体最新研究:能不能根据Cpk变化决定什么时候换刀?
半导体封装生产中,多个器件通常连接在同一条封装材料上,需要通过切割将它们分离成独立的产品。
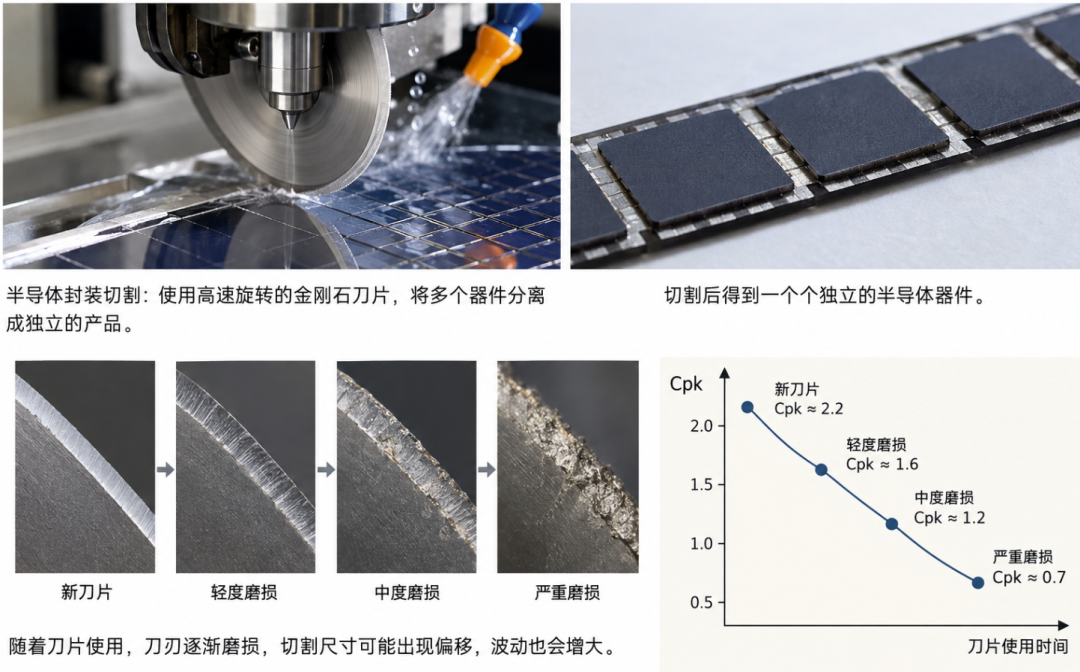
其中一种常见方式,就是使用高速旋转的金刚石刀片。这种刀片非常薄,更像精密砂轮,刀片用久了也会磨损,可能导致切割尺寸偏移、波动增加,甚至出现崩边等缺陷。
于是就有一个很现实的问题:刀片到底什么时候换?
换得太早,刀片还没充分利用,增加了成本;
换得太晚,又可能产生大量不良品。
2026年10月,国际期刊《Mathematics》发表了一篇研究,尝试将刀片磨损、过程能力、质量风险和换刀成本联系起来,寻找更合理的换刀时机。
这个思路挺有意思。我们平时用SPC,主要是监控过程是否稳定、Cpk是否达标。那么,能不能进一步利用这些质量数据,帮助企业决定什么时候维护设备?
一、刀片磨损,为什么会影响Cpk?
假设某个封装切割尺寸的规格为99~101。
刚更换刀片时,切割尺寸可能集中在目标值100附近,波动也比较小。
随着刀片不断使用,切割尺寸的均值可能逐渐偏移,标准差也可能增大。
这两个变化都会影响过程能力。
我们构造一组数据:
刀片状态 均值 标准差 能力指数 新刀片 100.00 0.15 2.22 轻度磨损 100.15 0.18 1.57 中度磨损 100.30 0.20 1.17 严重磨损 100.45 0.25 0.73 以上为说明原理而构造的数据,并非实验数据。
可以看到,刀片磨损后,能力指数从2.22逐渐下降到0.73。
如果我们持续收集切割尺寸数据,就有机会观察到过程能力随刀片使用时间发生的变化。
但问题来了:Cpk下降到多少,才应该更换刀片?
1.67?1.33?还是1.00?
论文认为,单纯设置一个固定阈值,未必是最经济的换刀方案。
二、研究人员怎样建立刀片磨损模型?
论文首先假设,刀片磨损不仅取决于使用时间,还受到生产负荷、材料硬度、设备振动等因素影响。
例如,同样使用100个生产周期,两片刀片的实际磨损程度可能并不相同。
研究人员用一个数学公式计算每个周期的磨损增量:
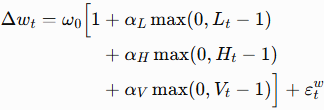
其中,ω₀ 表示基础磨损量,Lₜ、Hₜ、Vₜ 分别表示生产负荷、材料硬度和设备振动。公式中的三个 α 系数,分别表示这三个因素对刀片磨损的影响程度,εₜʷ 则表示随机磨损扰动。
最后一项则表示随机磨损扰动。
这样,模型就可以根据不同生产条件,计算刀片每个周期的磨损量,并不断累加,得到当前的累计磨损程度。
更换刀片后,累计磨损量重新从零开始计算。
这里需要说明,论文中的这些磨损关系和参数主要用于模拟研究,并不是从某家半导体工厂的真实生产数据中直接建立的。
三、磨损量如何转换成过程能力?
这是整篇研究与SPC联系最紧密的地方。
研究人员假设,刀片磨损会影响切割尺寸的均值和标准差。
对于均值,模型考虑了刀片累计磨损量、使用时间,以及生产负荷、材料硬度和振动等因素。
例如,累计磨损越大,切割尺寸的均值可能偏移得越明显。
标准差也建立了相应的磨损关系,用于描述刀片磨损后尺寸波动增加的情况。
这样,每个生产周期就能得到两个预测值:
当前切割尺寸的均值,以及当前切割尺寸的标准差。
有了这两个参数,就可以计算过程能力指数:
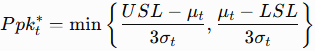
这个公式与传统双侧Cpk/Ppk的形式相同。
其中,μₜ 和 σₜ 分别表示模型预测的第 t 个生产周期的切割尺寸均值和标准差。
这里的 Ppkₜ* 是论文定义的动态过程能力指标,与传统 Cpk 的计算形式相同,但使用的是模型预测的均值和标准差,而不是直接从一组历史检测数据中计算得到的结果。
但要注意,论文使用的是根据磨损模型预测的动态能力指标Ppk*,并不是直接用最近25个或100个检测数据滚动计算Cpk。
接下来,研究人员还根据预测的正态分布,计算产品超出规格限的概率。
为什么还要计算超规格概率?
因为能力指数只是一个评价指标,而超规格概率可以更直接地联系预计不良数量和质量损失。
比如某个周期,预测切割尺寸均值为100.3,标准差为0.2,规格仍然是99~101。
计算得到的动态能力指数约为1.17。
对应的正态分布超规格概率约为233 PPM。
如果刀片继续磨损,尺寸进一步偏移或者波动继续增大,超规格风险还可能增加。
四、什么时候换刀,最终还是要比较成本
有了每个周期的质量风险,下一步就是把风险转换成经济成本。
论文考虑了四类成本:
- 换刀成本,包括刀片采购、停机和设备调整。
- 超规格损失,也就是预计不良品造成的质量损失。
- 磨损运行成本,刀片磨损后可能增加的额外运行成本。
- 质量惩罚成本,当能力指数或超规格概率超过预设风险条件时,增加相应惩罚。
这里有个细节值得注意。
论文没有简单规定能力指数低于1.33就必须立即换刀,而是采用了一个惩罚函数。
当能力指数高于1.33时,这部分惩罚为零;低于1.33后开始增加,而且偏离越大,惩罚越高。
因此,模型允许在某些情况下继续使用能力指数低于1.33的刀片,只是需要承担相应的质量风险成本。
这是一种经济优化思路,不代表实际企业可以忽略客户的质量要求。
如果客户明确规定Cpk必须达到1.33,就应该把它作为必须满足的质量约束。
五、动态规划是怎么决定换刀时间的?
前面已经能够计算刀片在不同磨损状态下的预计成本。
但什么时候换刀,不能只比较当前周期。
比如今天不换刀,可以省下一笔费用,但如果未来几个周期因此产生更多不良品,可能反而不划算。
所以,研究人员采用了动态规划方法。
论文设置了240个生产周期,每个周期都有两个选择:换刀,或者继续使用。
如果换刀,需要支付刀片更换、停机等成本,但磨损状态重新归零。
如果继续使用,暂时节省了换刀成本,但累计磨损增加,未来质量风险可能更高。
模型会计算不同选择对后续周期的影响,比较整个生产周期内的累计成本,最后找出成本较低的换刀方案。
为了避免不合理的频繁换刀,模型还设置了最大换刀次数、两次换刀的最小间隔等约束。
这就是动态规划的基本思路:不只看现在换刀划不划算,还要考虑这个决定对未来生产的影响。
六、研究结果怎么样?
论文通过模拟比较了固定周期换刀、质量阈值换刀和动态优化换刀三种策略。
在设定的模拟条件下,动态优化方案的总成本约为154,202个成本单位,质量阈值方案约为173,046个成本单位。
动态优化方案降低了约10.9%。
相比之下,某个固定35周期换刀的方案,总成本超过120万个成本单位。
不过,这些结果不能直接理解为真实半导体工厂已经节约了这么多成本。
因为论文使用的是模拟参数,而且不同策略的部分评价条件并不完全一致。
这项研究更多是在验证一种方法是否具有优化潜力,而不是提供已经在工厂实施的经济效益数据。
还有一个有意思的结果:动态优化方案中,最低动态能力指数约为1.169。
也就是说,在这个模拟模型中,能力指数低于1.33,并不一定立即更换刀片。
是否换刀,还要综合比较未来质量损失与更换成本。
当然,实际生产仍然需要满足客户和产品的质量要求。
七、这项研究对实际SPC应用有什么启发?
我觉得这篇研究最值得关注的,不是它使用了多复杂的动态规划算法,而是提出了一种SPC数据的应用方向。
现在很多制造企业已经收集了大量检测数据。
例如,半导体封装切割工序可能长期记录切割尺寸、切割宽度等质量特性。
设备系统也可能记录刀片累计切割次数、使用时间、设备振动和刀片更换记录。
如果把这些数据关联起来,就可以进一步研究:
- 刀片使用次数增加后,切割尺寸的均值是否逐渐偏移?
- 标准差是否越来越大?
- 过程能力下降是否与刀片磨损存在稳定关系?
- 不同材料、设备和生产负荷下,这种关系是否有所不同?
如果能够建立可靠的预测模型,就有机会进一步估计刀片继续使用后的质量风险,再结合换刀成本和不良品损失,辅助制定维护计划。
不过,实际应用还需要解决不少问题。
- 首先,Cpk下降不一定就是刀片磨损造成的,材料、设备定位、测量系统等因素也可能产生影响。
- 其次,如果过程均值随着刀片磨损不断变化,那么把整个刀片寿命周期的数据混在一起计算一个Cpk,可能并不能准确描述过程的动态变化。
- 另外,切割质量也不只是尺寸问题,还包括崩边、裂纹等缺陷。仅凭一个尺寸项目的Cpk,并不足以全面评价刀片状态。
所以,不能简单理解成“SPC监测到Cpk下降,就自动换刀”。
真正有价值的,是建立刀片状态、质量变化与生产成本之间的关系。
八、最后说几句
过去我们使用SPC,主要是为了判断过程是否稳定、过程能力是否满足要求,以及及时发现异常。
这些当然是SPC最基本的应用。
但企业长期积累的质量数据,其实还可以做更多事情。
比如研究设备磨损与质量变化之间的关系,预测后续质量风险,进一步辅助设备维护和生产决策。
这篇半导体封装切割研究就是一个例子。
它没有提出新的控制图,也没有发明新的Cpk计算方法,而是尝试把过程能力、超规格概率和换刀成本结合起来。
目前这仍然是一项数学建模与模拟优化研究,距离真实工厂应用,还需要更多数据验证。
但它提供了一个值得关注的方向:
SPC不应该只停留在发现异常、计算Cpk和生成报告。如果能进一步解释质量为什么变化,并把这些分析结果用于生产决策,SPC数据就有机会发挥更大的价值。
参考文献
A Quality-Risk-Aware Stochastic Dynamic Programming Model for Blade Replacement Optimization in IC Packaging Singulation
Mathematics,2026,14(20),3670。
本页面文章与公众号同步。
微信扫码关注